注塑电镀与热镀工艺在21.2mm~22mm装饰条中的应用及金属门窗工程施工要点
一、引言
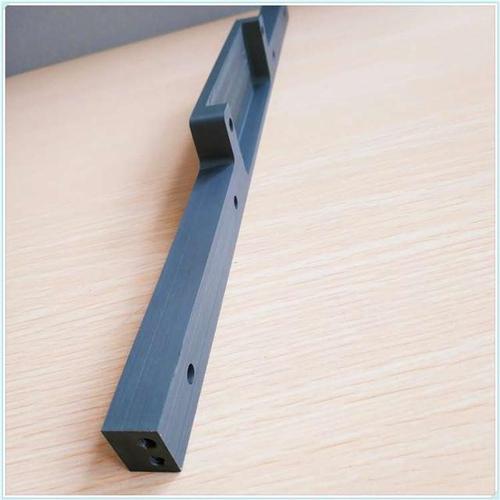
在现代建筑装饰与金属门窗工程中,装饰条作为提升整体美观度和结构完整性的重要部件,其表面处理工艺直接影响产品的耐候性、装饰效果和使用寿命。本文围绕注塑制作工艺中的电镀与热镀两种表面处理方式,结合21.2mm~22mm规格装饰条的产品特征,探讨其在金属门窗工程施工中的应用要点。
二、注塑制作工艺概述
注塑成型是将熔融塑料注入模具型腔,经冷却固化后获得所需形状制品的加工方法。该工艺具有生产效率高、尺寸精度好、可批量生产复杂形状等优点,广泛应用于装饰条基材的制造。对于21.2mm~22mm规格的装饰条,注塑工艺需重点控制以下参数:
- 料筒温度:根据塑料种类(如ABS、PC/ABS合金等)设定,通常为220℃~260℃;
- 模具温度:控制在40℃~80℃,以保证表面光洁度;
- 注射压力:60~100MPa,确保薄壁长条充分填充;
- 冷却时间:根据截面厚度合理设定,防止变形。
注塑基材的表面质量直接决定后续电镀或热镀的结合力与外观效果,因此脱模后需进行去毛刺、除油、活化等前处理。
三、电镀表面处理工艺
塑料电镀是在注塑件表面通过化学与电化学方法沉积金属层的过程,适用于ABS等可镀塑料。典型流程为:
- 化学除油:去除表面脱模剂和油污;
- 粗化:使用铬酸-硫酸混合液蚀刻表面,形成微观粗糙以增强附着力;
- 敏化-活化:沉积锡钯或银催化中心;
- 化学镍:形成导电底层(厚度约0.3~0.8μm);
- 电镀铜:增厚导电层并提高光泽(10~20μm);
- 电镀镍:提供耐蚀性与硬度(5~10μm);
- 电镀铬:最终装饰层(0.1~0.5μm),呈镜面或哑光效果。
产品特征适配性:对于21.2mm~22mm装饰条,电镀后可获得高光泽金属质感,色泽均匀,适合高档门窗的边角装饰。但需注意电镀层在弯折或冲击下易开裂,故施工中应避免过度弯折。
四、热镀表面处理工艺
热镀(热浸镀)是将处理后的基材浸入熔融金属液中,形成合金化镀层的工艺。装饰条常用热镀锌、热镀铝或热镀锌铝合金。工艺特点:
- 前处理:脱脂、酸洗、助镀(氯化锌铵溶液);
- 热浸温度:锌液440℃~460℃,铝液650℃~700℃;
- 镀层厚度:一般30~80μm,远厚于电镀层;
- 冷却与后处理:空冷或水冷,必要时钝化。
产品特征适配性:热镀层厚、耐蚀性优异,但外观较粗糙,尺寸增加明显(可达0.1mm)。对于21.2mm~22mm装饰条,若用于室外金属门窗工程的防护性线条,热镀更合适;但若追求镜面装饰效果,则电镀更优。热镀后需检查镀层附着力和尺寸变化,确保安装配合。
五、两种工艺对比
| 对比项 | 电镀 | 热镀 |
|--------|------|------|
| 镀层厚度 | 0.1~20μm | 30~80μm |
| 耐蚀性 | 中等 | 优异 |
| 外观 | 镜面/哑光装饰性强 | 粗糙、哑光 |
| 附着力 | 较好(受化学处理影响) | 优良(合金层) |
| 适用环境 | 室内装饰 | 室内外防护 |
| 尺寸变化 | 可忽略 | 常有0.1mm以上增厚 |
| 相对成本 | 中高 | 中低 |
六、金属门窗工程施工要点
在金属门窗工程中,21.2mm~22mm装饰条的安装质量直接影响门窗的密封性与美观。施工时应遵守以下要点:
6.1 材料复验
- 核对装饰条规格(21.2mm~22mm)与图纸一致性;
- 检查表面处理层:电镀条无起皮、泛黄、麻点;热镀条无漏镀、锌瘤、毛刺;
- 抽检镀层附着力和耐盐雾性能。
6.2 测量放线
根据门窗框料位置弹出装饰条中心线,21.2~22mm截面宜预留±0.5mm安装余量,避免过紧导致镀层刮伤。
6.3 切割与加工
- 使用细齿锯或专用型材切割机,切割面需补涂防锈漆(热镀条)或防锈底漆(电镀条切割端);
- 禁止使用砂轮切割以免高温破坏镀层。
6.4 安装固定
- 卡扣式安装:确认卡槽尺寸在21.2mm~22mm公差内,避免强行敲击;
- 螺钉固定:优先使用不锈钢自攻钉,钻孔处涂密封胶防止电化学腐蚀;
- 转角和对接处用同色密封胶或连接件处理。
6.5 成品保护
- 安装后及时清除表面胶渍和手印;
- 电镀条可贴保护膜,热镀条可刷清漆暂时防护;
- 避免焊接火花和切割磨屑粘附于装饰面。
6.6 分项工程验收
按《建筑装饰装修工程质量验收标准》GB 50210及《金属门窗工程施工规范》要求,装饰条安装应牢固端正、接口平滑、色差一致,允许偏差:安装位置≤2mm,缝宽≤0.5mm(密拼)。
七、
注塑电镀与热镀表面处理各有优势,需依据21.2mm~22mm装饰条的使用场景合理选择:电镀适宜室内高装饰要求,热镀适宜较恶劣环境的防护。在金属门窗工程施工中,从选材、切割到安装全链条落实工艺要点,方能保证装饰与防护功能兼得,实现工程整体品质目标。复合表面处理技术(如电镀+喷涂)将进一步提升装饰条的耐候性与装饰多样性。
最新产品